Sơn gỗ bị da cam là lỗi bề mặt có dạng lồi lõm nhỏ giống vỏ cam, hình thành khi các giọt sơn sau phun không kịp hợp nhất và san phẳng trước khi màng “khóa” lại. Khi gặp lỗi này, không nên tăng/giảm áp suất hoặc pha loãng theo cảm tính. Hãy kiểm tra theo thứ tự: độ nhớt và nhiệt độ mẫu → nozzle/air cap → áp suất và lưu lượng → khoảng cách, góc, tốc độ súng → lượng phủ → flash-off → nhiệt độ, độ ẩm và luồng khí. Mỗi lần chỉ thay một biến số và giữ mẫu đối chứng.
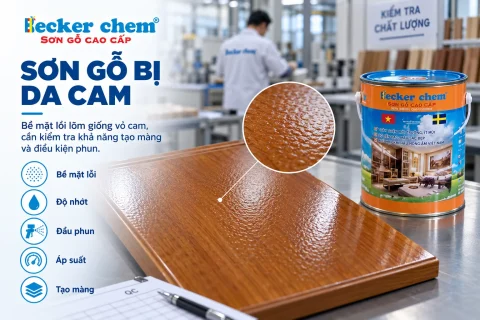
Trong sản xuất đồ gỗ, sơn gỗ bị da cam có thể xuất hiện ở sealer, primer, lớp màu hoặc topcoat. Trong thực tế QC, đây là một lỗi bề mặt sơn gỗ; lỗi da cam sơn gỗ cũng thường được gọi là orange peel sơn gỗ. Cùng một biểu hiện nhưng nguyên nhân không nhất thiết giống nhau giữa súng conventional, HVLP, air-assisted hay dây chuyền tự động. Vì vậy, mục tiêu của chẩn đoán là tìm biến số làm giọt sơn không được atomize hoặc không đủ thời gian san phẳng, thay vì quy ngay lỗi cho “công thức sơn”.
Sơn gỗ bị da cam là gì và cơ chế orange peel hình thành như thế nào?
Sơn gỗ bị da cam (orange peel) là trạng thái màng sơn khô hoặc bán khô có cấu trúc gợn, lồi lõm đều hoặc không đều, khiến phản xạ ánh sáng bị chia nhỏ giống bề mặt vỏ cam. Về cơ chế, giọt sơn cần được chia nhỏ đủ phù hợp, phủ đều lên nền, hợp nhất với nhau và tiếp tục chảy san phẳng trước khi độ nhớt màng tăng do bay hơi, phản ứng đóng rắn hoặc làm khô. Nếu một trong các bước này mất cân bằng, dấu vết giọt và “đỉnh – hõm” có thể bị giữ lại trên bề mặt.
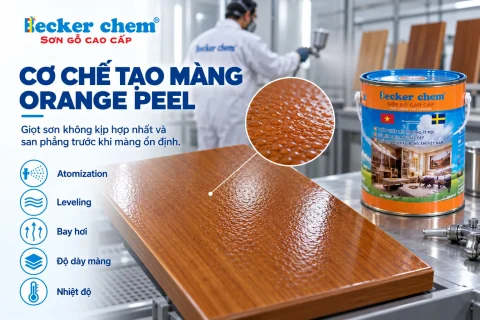
Trong thực tế QC, sơn gỗ bị da cam nên được xem là một lỗi tạo màng có nhiều biến số. PPG mô tả orange peel là bề mặt không đều do sơn không chảy san phẳng tốt; các nguyên nhân thường gặp gồm điều chỉnh súng chưa phù hợp, khoảng cách quá xa, lượng reducer không phù hợp, nhiệt độ buồng sơn cao hoặc trộn vật liệu sai. Sherwin-Williams cũng liệt kê độ nhớt phun quá cao, áp suất không phù hợp, cỡ nozzle không phù hợp và nhiệt độ vật liệu/môi trường là những nhóm yếu tố cần kiểm tra. Các hướng dẫn này là nguyên tắc chung; thông số cuối cùng phải theo TDS của sản phẩm và cấu hình thiết bị thực tế.
7 bước nên kiểm tra khi sơn gỗ bị da cam trước khi chỉnh công thức
1. Xác nhận đúng biểu hiện và công đoạn phát sinh lỗi
Trước tiên, cần xác nhận đây thực sự là sơn gỗ bị da cam, không phải bụi khô, overspray, bọt khí, lỗ kim hoặc bề mặt nền nhám in xuyên qua màng. Ghi rõ lỗi xuất hiện ở lớp nào, ngay sau phun hay sau flash-off/sấy, toàn bộ chi tiết hay chỉ một vùng. Nếu bề mặt còn ướt đã có cấu trúc gợn, hướng kiểm tra thường nghiêng về atomization, lượng phủ và kỹ thuật phun. Nếu lúc đầu phẳng nhưng sau khô mới rõ, cần xem thêm quá trình tạo màng và nền.
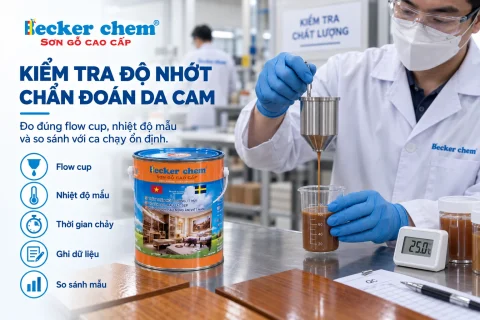
2. Kiểm tra độ nhớt và nhiệt độ mẫu bằng cùng một phương pháp
Độ nhớt là một trong những biến số quan trọng khi xử lý sơn gỗ bị da cam. Vật liệu quá đặc so với thiết lập súng có thể tạo giọt lớn, làm khả năng san phẳng giảm; nhưng chỉ nhìn bề mặt rồi kết luận “sơn đặc” là chưa đủ. Hãy đo bằng đúng loại flow cup, cùng quy trình, ghi nhiệt độ mẫu và thời điểm đo. Một giá trị độ nhớt chỉ có ý nghĩa khi đi cùng phương pháp đo và nhiệt độ. Xem hướng dẫn kiểm soát độ nhớt sơn gỗ trong sản xuất và khi chạy thử.
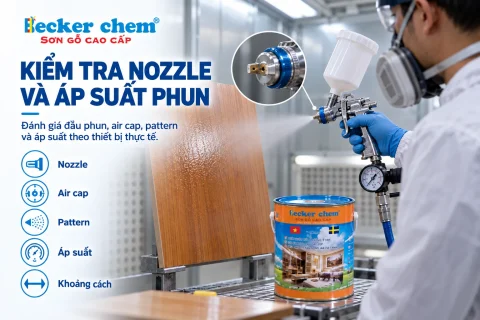
3. Kiểm tra tương quan nozzle, air cap, lưu lượng vật liệu và áp suất
Khi sơn gỗ bị da cam xuất hiện sau thay đổi thiết bị, phần cài đặt súng phun sơn gỗ cần được kiểm tra như một hệ thống; nozzle không thể đánh giá riêng lẻ. Một cỡ đầu phun phù hợp với hệ sơn này có thể không phù hợp với hệ sơn khác nếu độ nhớt, lưu lượng và loại súng thay đổi. Khi sơn gỗ bị da cam, hãy kiểm tra tình trạng nozzle/air cap, tắc bẩn, mòn, pattern phun, lưu lượng vật liệu và áp suất atomization theo hướng dẫn của nhà sản xuất súng. Không có một mức áp suất chung cho mọi thiết bị: áp suất quá thấp có thể làm giọt lớn và atomization kém, trong khi một số hệ air-assist có thể tạo texture khi tương quan khí – vật liệu bị đẩy quá xa khỏi vùng tối ưu.
4. Kiểm tra khoảng cách, góc súng, tốc độ di chuyển và độ chồng lấn
Với sơn gỗ bị da cam, kỹ thuật phun quyết định trực tiếp lượng sơn và trạng thái giọt đến bề mặt. Súng quá xa có thể làm giọt mất dung môi/nước trước khi chạm nền, tạo “dry spray” và giảm khả năng leveling; quá gần hoặc đi quá chậm lại có thể làm lớp phủ quá dày, tăng nguy cơ lỗi bề mặt khác. Khi chẩn đoán sơn gỗ bị da cam, nên quay video thao tác từ góc bên cạnh để thấy khoảng cách, góc, tốc độ, điểm bóp/nhả cò và overlap. Xem thêm kỹ thuật thi công sơn gỗ: phun, lau, nhúng và roller.
5. Kiểm tra lượng phủ và số lượt phun
Khi sơn gỗ bị da cam, màng quá mỏng có thể không đủ “ướt” để các giọt hợp nhất và san phẳng, còn lớp quá dày có thể tạo bề mặt không ổn định hoặc phát sinh thêm chảy màng. Vì vậy, khi sơn gỗ bị da cam không nên chỉ dùng cảm giác “phun thêm cho đầy”. Nếu quy trình QC cho phép, hãy ghi lượng sơn tiêu thụ trên diện tích, số lượt, overlap, tốc độ line hoặc khối lượng chi tiết trước – sau phun. Dữ liệu này giúp phân biệt lỗi do atomization với lỗi do màng không nằm trong vùng lượng phủ đã được xác nhận.
6. Kiểm tra flash-off, nhiệt độ, độ ẩm và luồng khí
Đối với sơn gỗ bị da cam, leveling cần một cửa sổ thời gian phù hợp. Nhiệt độ cao, luồng khí mạnh hoặc vật liệu/bề mặt quá nóng có thể làm giọt mất phần bay hơi nhanh và “đóng” bề mặt trước khi kịp san; ngược lại, với một số hệ gốc nước, độ ẩm cao hoặc điều kiện lạnh có thể kéo dài quá trình khô và làm thay đổi trạng thái màng. Khi sơn gỗ bị da cam xuất hiện theo ca hoặc theo thời điểm trong ngày, cần ghi nhiệt độ/độ ẩm, nhiệt độ vật liệu – chi tiết, hướng gió, thời gian flash-off và chế độ sấy thay vì chỉ chỉnh súng.
7. Thử thay một biến số mỗi lần và giữ mẫu đối chứng
Nếu đồng thời đổi độ nhớt, nozzle, áp suất và tốc độ súng, gần như không thể biết thay đổi nào thực sự làm sơn gỗ bị da cam giảm. Cách chạy thử có giá trị là giữ một mẫu đối chứng từ điều kiện lỗi, sau đó thay từng biến số theo thứ tự ưu tiên và ghi kết quả. Khi đã xác nhận thiết bị, thao tác và môi trường ổn định mà lỗi vẫn lặp lại, lúc đó mới đủ cơ sở để kỹ thuật đánh giá sâu hơn về vật liệu hoặc công thức.
Bảng chẩn đoán sơn gỗ bị da cam theo thứ tự loại trừ nguyên nhân
| Biểu hiện quan sát | Yếu tố cần kiểm tra trước | Dữ liệu cần ghi |
|---|---|---|
| Da cam xuất hiện ngay khi màng còn ướt | Atomization, độ nhớt, nozzle/air cap, áp suất, pattern | Loại súng; nozzle/air cap; áp suất; flow cup; nhiệt độ mẫu; ảnh pattern thử |
| Bề mặt thô, giọt khô, ít độ “ướt” | Khoảng cách quá xa, khí/lưu lượng không cân bằng, bay hơi quá nhanh | Khoảng cách; tốc độ; nhiệt độ; luồng khí; tỷ lệ pha theo TDS |
| Da cam nặng hơn ở vùng rộng/phẳng | Pattern, overlap, tốc độ tay/line, lượng phủ | Video thao tác; overlap; lượng tiêu thụ; số lượt; tốc độ line |
| Chỉ lỗi sau khi đổi nozzle hoặc bảo dưỡng súng | Cỡ nozzle, air cap, lắp ráp, mòn/tắc, áp suất thực tại súng | Mã nozzle/air cap cũ và mới; áp suất; pattern trước/sau bảo dưỡng |
| Chỉ lỗi ở một ca hoặc một khoảng thời gian | Nhiệt độ, độ ẩm, nhiệt độ sơn/nền, lưu thông khí | Giờ chạy; nhiệt độ/độ ẩm; nhiệt độ vật liệu; chế độ sấy; người vận hành |
| Da cam xuất hiện cùng với chảy màng | Lượng phủ, tốc độ súng, độ nhớt, flash-off | Số lượt; lượng phủ; thời gian giữa lớp; video; độ nhớt; nhiệt độ mẫu |
Nếu sơn gỗ bị da cam đồng thời có vệt tụ/chảy, xem thêm bài sơn gỗ bị chảy: nguyên nhân và checklist kiểm tra. Nếu chưa xác định được lỗi thuộc nhóm nào, dùng checklist xử lý sự cố sơn gỗ để chuẩn hóa dữ liệu trước khi gửi kỹ thuật.
Khi nào nên điều chỉnh công thức và khi nào chưa nên?
Không nên chỉnh công thức ngay chỉ vì thấy sơn gỗ bị da cam. Với sơn gỗ bị da cam, trước hết cần xác nhận vật liệu được pha đúng TDS, độ nhớt được đo đúng phương pháp, súng sạch và đúng nozzle/air cap, pattern ổn định, khoảng cách – tốc độ – overlap nằm trong quy trình đã xác nhận, lượng phủ không lệch và điều kiện khô/sấy không thay đổi bất thường. Nếu các biến số này đã được khóa và lỗi vẫn lặp lại trên mẫu đối chứng, kỹ thuật mới có cơ sở xem xét tính phù hợp của tốc độ bay hơi, rheology, khả năng leveling hoặc cấu trúc hệ sơn.
Không tự ý bổ sung nước, dung môi, hardener hoặc phụ gia ngoài hướng dẫn. Việc “pha cho dễ phun” có thể làm thay đổi tỷ lệ chất rắn, độ dày màng, thời gian khô, khả năng bám dính và độ bền. Với sơn gốc nước, đặc biệt cần phân biệt nước dùng để vệ sinh thiết bị với tỷ lệ nước được phép dùng để hiệu chỉnh vật liệu theo TDS.
Cần gửi dữ liệu gì để Becker Chem hỗ trợ lỗi sơn gỗ bị da cam?
Để kỹ thuật khoanh vùng sơn gỗ bị da cam từ xa hiệu quả hơn và so sánh được giữa các ca, nên gửi một bộ dữ liệu đủ để tái hiện điều kiện chạy thử:
- Mã sản phẩm, mã lô và tỷ lệ pha theo TDS.
- Vật liệu nền: gỗ tự nhiên, veneer, MDF/HDF hoặc vật liệu khác.
- Công đoạn phát sinh: sealer, primer, màu hay topcoat; số lớp trước đó.
- Ảnh tổng thể, ảnh cận bề mặt và video thao tác phun nếu có.
- Độ nhớt, loại cốc đo, thời gian chảy và nhiệt độ mẫu.
- Loại súng; mã nozzle/air cap; áp suất khí/vật liệu; pattern phun.
- Khoảng cách, góc súng, tốc độ, overlap, số lượt và lượng phủ nếu đo được.
- Flash-off, nhiệt độ, độ ẩm, nhiệt độ chi tiết và phương pháp sấy.
- Mọi thay đổi đã thử và kết quả của từng lần thử.
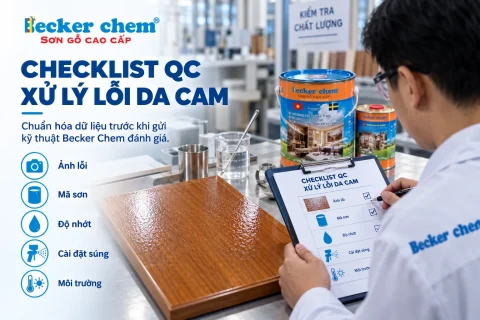
Gửi ảnh/mẫu để kỹ thuật Becker Chem đánh giá
Tài liệu kỹ thuật tham khảo về orange peel
- PPG – Orange Peel: mô tả lỗi, nhóm nguyên nhân, cách phòng ngừa và xử lý bề mặt.
- Sherwin-Williams – Coating Excellence Guide: nêu các yếu tố như độ nhớt, áp suất, nozzle, nhiệt độ và mixing cần kiểm tra.
- Graco – Air Assist Spray Pattern Troubleshooting: tham khảo mối quan hệ giữa độ dày lớp phủ, khí atomization, fluid pressure và air cap.
Các tài liệu ngoài giúp xác nhận nguyên tắc kỹ thuật chung khi xử lý sơn gỗ bị da cam. Khi áp dụng cho hệ sơn gỗ Becker Chem hoặc dây chuyền cụ thể, ưu tiên TDS/SDS và dữ liệu chạy thử thực tế. Có thể xem thêm trung tâm tư vấn kỹ thuật sơn để tra cứu các lỗi và quy trình liên quan.
Câu hỏi thường gặp về sơn gỗ bị da cam
Kết luận
Sơn gỗ bị da cam là lỗi liên quan đến sự cân bằng giữa atomization, lượng phủ và khả năng san phẳng của màng trước khi khô. Trình tự kiểm tra hiệu quả là: xác nhận đúng biểu hiện → đo độ nhớt và nhiệt độ mẫu → kiểm tra nozzle/air cap, áp suất và lưu lượng → kiểm tra kỹ thuật phun → lượng phủ → flash-off → môi trường. Chỉ khi các biến này đã được kiểm soát mà lỗi vẫn lặp lại mới nên đi sâu vào điều chỉnh hệ sơn. Cách làm có dữ liệu giúp nhà máy giảm thử sai và rút ngắn thời gian xử lý sự cố.
Ban Kỹ thuật Becker Chem chia sẻ nội dung theo hướng hỗ trợ khoanh vùng nguyên nhân và chuẩn hóa dữ liệu chạy thử. Thông số thi công cụ thể phải được xác nhận theo TDS/SDS của sản phẩm, thiết bị và điều kiện dây chuyền thực tế.

