Kỹ thuật thi công sơn gỗ gồm bốn phương pháp chính: phun, lau, nhúng và roller. Không có phương pháp nào phù hợp cho mọi dây chuyền. Việc lựa chọn phụ thuộc vào loại coating (hệ nước, PU, NC, Oil), loại vật liệu nền, hình dạng sản phẩm, yêu cầu bề mặt, sản lượng, thiết bị hiện có, thời gian khô và khả năng kiểm soát quy trình của nhà máy.
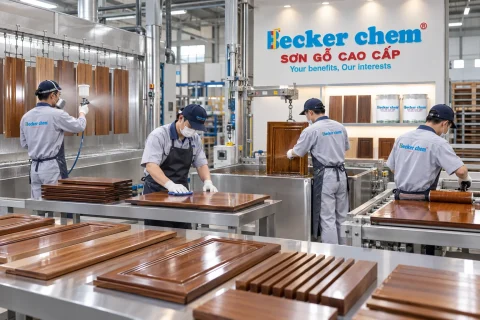
Kỹ thuật thi công sơn gỗ là gì?
Kỹ thuật thi công sơn gỗ là tập hợp các phương pháp đưa lớp coating lên bề mặt gỗ hoặc vật liệu từ gỗ (MDF, HDF, veneer, plywood) nhằm đạt được ngoại quan, độ bảo vệ và độ bền theo yêu cầu sản xuất. Mỗi phương pháp ảnh hưởng trực tiếp đến độ đồng đều màu, độ dày màng, tỷ lệ hao hụt vật liệu và năng suất dây chuyền.
Có những phương pháp thi công sơn gỗ nào?
1. Phun sơn gỗ
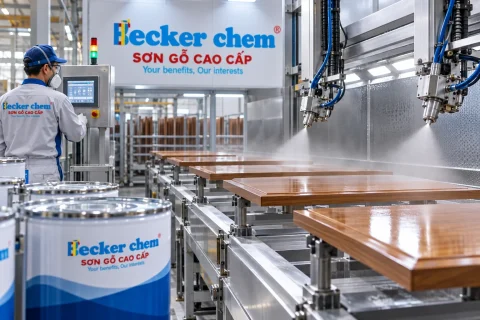
Phun là phương pháp phổ biến nhất trong sản xuất đồ gỗ công nghiệp. Coating được nguyên tử hóa bằng không khí nén (conventional, HVLP) hoặc hỗ trợ không khí (air-assisted) rồi phun lên bề mặt.
Thiết bị thường dùng: súng phun, buồng phun, hệ thống thu hồi sương, máy nén khí hoặc bơm.
Biến số cần kiểm soát: độ nhớt theo TDS, áp suất khí/vật liệu, loại đầu phun (nozzle), khoảng cách phun, tốc độ di chuyển súng, góc phun, số lớp, thời gian flash-off giữa các lớp và điều kiện nhiệt độ – độ ẩm nhà xưởng.
Ưu điểm: phù hợp hình dạng phức tạp, kiểm soát tốt ngoại quan và độ bóng, dễ thay đổi màu.
Hạn chế: tỷ lệ hao hụt vật liệu cao hơn các phương pháp khác, yêu cầu thông gió và thu hồi sương tốt, tay nghề ảnh hưởng lớn đến kết quả.
Phương pháp này phù hợp với hầu hết hệ sơn, bao gồm sơn gỗ gốc nước, PU và NC khi được điều chỉnh đúng thông số.
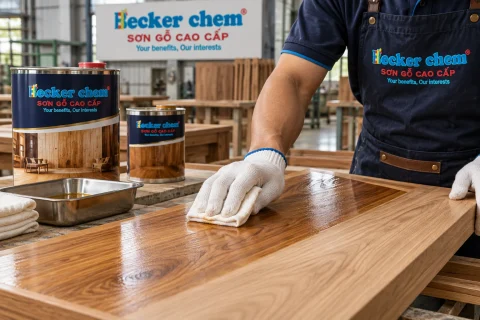
2. Lau sơn hoặc dầu trên gỗ
Lau (wipe-on) thường dùng cho dầu lau gỗ, stain hoặc một số lớp tạo màu. Vật liệu được thấm vào khăn, mút hoặc miếng lau rồi tán đều lên bề mặt, sau đó lau sạch phần dư theo thời gian quy định.
Khi nào nên dùng: khi cần giữ vân gỗ tự nhiên, tạo cảm giác chạm gần gỗ, hoặc áp dụng trên chi tiết nhỏ, thủ công.
Điểm cần kiểm soát: lượng vật liệu, thời gian để vật liệu thấm, thời gian lau phần dư, độ đồng đều màu giữa các vùng, ảnh hưởng của độ ẩm gỗ đến độ hút màu.
Ưu điểm: thiết bị đơn giản, thể hiện vân tốt, ít sương sơn.
Hạn chế: năng suất thấp hơn phun/roller, dễ loang màu nếu không kiểm soát tay nghề, khó đạt độ dày màng cao.
Phương pháp này rất phổ biến với hệ dầu Oil và dầu gỗ hệ nước.
3. Nhúng
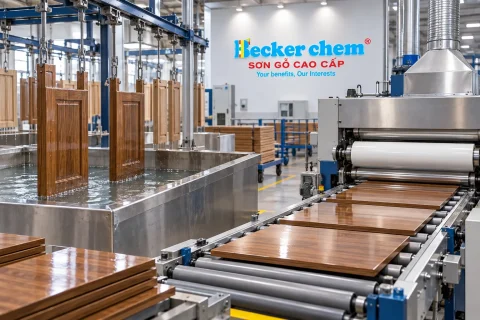
Chi tiết được nhúng vào bể chứa coating, sau đó rút lên và để chảy ráo. Phương pháp này mang lại độ phủ tốt cho các chi tiết nhỏ, hình dạng phức tạp hoặc cần phủ cả mặt trong – ngoài.
Ưu điểm: độ phủ cao, có thể tự động hóa, phù hợp sản lượng lớn với chi tiết nhỏ.
Hạn chế: dễ chảy sơn và tích tụ ở góc cạnh, khó kiểm soát độ dày màng chính xác, yêu cầu bể chứa và hệ thống tuần hoàn.
Cần kiểm soát độ nhớt, tốc độ rút chi tiết và thời gian chảy ráo theo hướng dẫn của từng hệ coating.
4. Roller
Roller (roller coater) dùng trục lăn để đưa coating lên bề mặt phẳng. Phổ biến với panel, MDF, ván sàn hoặc các chi tiết có diện tích lớn và hình dạng đơn giản.
Ưu điểm: năng suất cao, độ đồng đều tốt trên bề mặt phẳng, tỷ lệ hao hụt vật liệu thấp hơn phun.
Hạn chế: khó áp dụng trên hình dạng phức tạp, góc cạnh hoặc chi tiết có nhiều chi tiết nổi.
Thông số cần kiểm soát gồm tốc độ line, áp lực trục, loại trục cao su và lượng coating cấp.
So sánh 4 phương pháp thi công sơn gỗ
Bảng dưới đây mang tính định hướng. Kết quả thực tế phụ thuộc hệ coating, thiết bị và điều kiện nhà máy cụ thể.
| Tiêu chí | Phun | Lau | Nhúng | Roller |
|---|---|---|---|---|
| Loại sản phẩm | Nội thất, cửa, bàn ghế, chi tiết phức tạp | Chi tiết nhỏ, thủ công, giữ vân | Chi tiết nhỏ, hàng loạt | Panel, MDF, bề mặt phẳng |
| Hình dạng chi tiết | Phức tạp tốt | Tốt với chi tiết nhỏ | Tốt với chi tiết nhỏ | Chủ yếu bề mặt phẳng |
| Khả năng tự động hóa | Cao (robot/phun tự động) | Thấp | Cao | Cao |
| Hiệu suất vật liệu | Trung bình – thấp | Cao | Trung bình | Cao |
| Độ đồng đều | Cao nếu kiểm soát tốt | Phụ thuộc tay nghề | Trung bình (dễ tích tụ góc) | Cao trên mặt phẳng |
| Khả năng kiểm soát màu | Tốt | Trung bình – khó | Trung bình | Tốt |
| Yêu cầu thiết bị | Cao | Thấp | Trung bình – cao | Cao |
| Sản lượng phù hợp | Trung bình – cao | Thấp – trung bình | Cao | Cao |
| Điểm cần kiểm soát | Độ nhớt, áp suất, flash-off | Lượng lau, thời gian dư | Độ nhớt, tốc độ rút | Tốc độ line, áp lực trục |
Làm thế nào chọn kỹ thuật thi công sơn gỗ phù hợp?
Nhà máy nên đánh giá đồng thời các yếu tố sau:
- Loại vật liệu nền (gỗ tự nhiên, veneer, MDF, plywood).
- Loại hệ sơn/coating (hệ nước, PU, NC, Oil/dầu lau, stain).
- Hình dạng sản phẩm (phẳng hay phức tạp).
- Yêu cầu ngoại quan và mức độ đồng đều màu.
- Sản lượng và tốc độ dây chuyền.
- Thiết bị hiện có và khả năng đầu tư thêm.
- Điều kiện sấy/khô và không gian dưỡng màng.
- Tay nghề nhân công.
- Chi phí vật liệu và tỷ lệ hao hụt chấp nhận được.
- Yêu cầu kiểm soát VOC và an toàn lao động.
Khi cần hỗ trợ đánh giá, có thể gửi thông tin qua trang tư vấn kỹ thuật sơn gỗ.
Cần chuẩn bị bề mặt như thế nào trước khi thi công sơn gỗ?
- Kiểm tra loại vật liệu và độ đồng đều lô.
- Kiểm tra độ ẩm gỗ theo yêu cầu của hệ coating (giá trị cụ thể cần đối chiếu TDS và điều kiện nhà máy).
- Chà nhám đúng cấp độ giấy nhám và hướng vân.
- Loại bỏ hoàn toàn bụi bằng khí nén, khăn sạch hoặc hệ thống hút.
- Xử lý khuyết tật (lỗ, nứt, mắt gỗ) nếu cần.
- Kiểm tra bề mặt sạch, không dầu mỡ, không silicone.
- Xác nhận tính tương thích giữa lớp lót/sealer và topcoat.
Checklist trước khi chạy thử hệ sơn trên dây chuyền
- ☐ Xác định vật liệu nền đại diện
- ☐ Xác định mã coating và TDS
- ☐ Xác định yêu cầu màu và mẫu đối chứng
- ☐ Xác định mức gloss mục tiêu
- ☐ Chuẩn hóa quy trình chà nhám
- ☐ Kiểm tra độ sạch bề mặt
- ☐ Kiểm tra độ nhớt theo hệ coating
- ☐ Kiểm tra thiết bị thi công (súng/nozzle/roller/bể nhúng)
- ☐ Xác định số lớp và thời gian giữa các lớp
- ☐ Kiểm tra điều kiện nhiệt độ – độ ẩm nhà xưởng
- ☐ Chạy mẫu thử trên đúng vật liệu
- ☐ Kiểm tra màu, gloss, độ phủ, lỗi bề mặt
- ☐ Ghi nhận đầy đủ thông số chạy thử
- ☐ Chỉ scale-up sau khi mẫu thử đạt yêu cầu
Quy trình thử mẫu trước khi đưa vào sản xuất
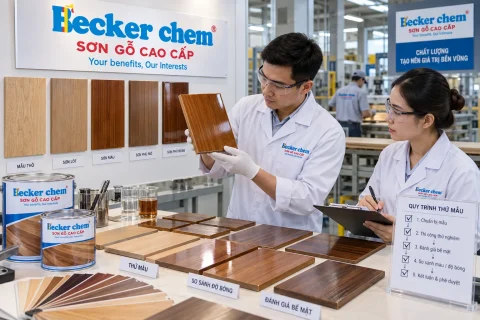
- Tiếp nhận mẫu vật liệu đại diện và thông tin dây chuyền.
- Xác định yêu cầu ngoại quan (màu, gloss, cảm giác chạm, độ lộ vân).
- Chọn hệ coating và cấu trúc lớp phù hợp.
- Thi công mẫu theo đúng phương pháp dự kiến (phun/lau/nhúng/roller).
- Kiểm tra và hiệu chỉnh từng biến số (độ nhớt, số lớp, thời gian khô…).
- Xác nhận quy trình và điểm kiểm soát QC trước khi scale-up.
Những lỗi thường gặp khi thi công sơn gỗ
- Chảy sơn: lớp quá dày, độ nhớt thấp, thời gian flash-off ngắn → kiểm tra lượng phủ và điều kiện khô.
- Da cam (orange peel): khoảng cách phun, áp suất hoặc độ nhớt chưa phù hợp → điều chỉnh súng và độ nhớt.
- Bụi sơn: môi trường chưa sạch hoặc thu hồi sương kém → kiểm tra buồng phun và lọc khí.
- Màu không đồng đều / loang màu: thường gặp ở phương pháp lau hoặc nền hút không đều → chuẩn hóa lượng lau và độ ẩm gỗ.
- Độ phủ không đủ: số lớp hoặc lượng coating thấp → tăng số lớp hoặc kiểm tra hiệu suất thiết bị.
- Bọt khí / pinhole: khí bị kẹt, độ nhớt cao hoặc nền ẩm → kiểm tra pha trộn, độ ẩm và thời gian flash-off.
- Adhesion kém: bề mặt chưa sạch hoặc lớp trung gian không tương thích → kiểm tra chuẩn bị nền và cấu trúc hệ.
- Khô chậm: nhiệt độ/độ ẩm không phù hợp hoặc lớp quá dày → đối chiếu TDS và điều kiện nhà xưởng.
- Sanding mark lộ: chà nhám chưa đủ mịn hoặc lớp phủ mỏng → nâng cấp quy trình nhám.
- Khác biệt gloss: số lớp hoặc điều kiện khô thay đổi giữa các ca → chuẩn hóa thông số và mẫu đối chứng.
Mỗi lỗi có thể có nhiều nguyên nhân. Nên thay đổi từng biến số có kiểm soát thay vì điều chỉnh nhiều yếu tố cùng lúc.
Câu hỏi thường gặp
Phụ thuộc vào hình dạng sản phẩm, sản lượng và thiết bị. Phun phù hợp chi tiết phức tạp; roller phù hợp panel phẳng; lau phù hợp dầu và giữ vân; nhúng phù hợp chi tiết nhỏ hàng loạt.
Phun linh hoạt với hình dạng phức tạp nhưng hao hụt vật liệu cao hơn. Roller cho độ đồng đều và hiệu suất vật liệu tốt trên bề mặt phẳng, nhưng hạn chế với chi tiết có góc cạnh nhiều.
Có. Nhiều hệ sơn gỗ gốc nước được thiết kế cho phương pháp phun. Cần điều chỉnh độ nhớt, đầu phun và điều kiện khô theo TDS của từng sản phẩm.
Khi muốn giữ vân gỗ tự nhiên, tạo cảm giác chạm gần gỗ hoặc thi công chi tiết nhỏ. Phương pháp này phổ biến với hệ dầu Oil và một số stain.
Không. Độ nhớt, áp suất, đầu phun và thời gian flash-off thay đổi theo hệ coating (nước, PU, NC) và điều kiện nhà xưởng. Luôn đối chiếu TDS và chạy thử.
Để xác nhận màu, gloss, độ phủ, độ bám và khả năng lặp lại trên đúng vật liệu và thiết bị thực tế trước khi mở rộng quy mô.
Có. Nhà máy có thể gửi thông tin vật liệu, yêu cầu bề mặt, phương pháp thi công hiện tại và thiết bị để được hỗ trợ đánh giá và thử mẫu.
Hãy cung cấp thông tin về loại vật liệu, loại sản phẩm, yêu cầu màu và bề mặt, phương pháp thi công hiện tại, thiết bị và sản lượng dự kiến.
Tham khảo thêm về VOC từ U.S. EPA – Technical Overview of Volatile Organic Compounds và hướng dẫn kiểm soát kỹ thuật khi phun từ NIOSH – Engineering Controls for Spray Painting.

